en

Egy távoli bányatelepen egy 6 hüvelykes víztelenítő tömlő hólyagosodni kezd a bélés és a köpeny között a szolgáltatás első hetében. A szivattyú nyomása a besoroláson belül van, a víz tiszta, a tömlő mégis levál. A kiváltó ok a gyártóüzemben rejlik: instabil ragasztási folyamat, enyhén nedves polimer tétel vagy egy hőkezelési kemencében, ahol a hőmérséklet leáll. Ezek azok a változók, amelyeket a layflat tömlő gyártási követelményei szabályoznak.
Ez az útmutató leírja a layflat tömlők fő gyártási szakaszait, a teljesítményt meghatározó anyagi döntéseket, valamint a minőség-ellenőrzési teszteket, amelyek megakadályozzák, hogy a hibás termékek a terepre kerüljenek. Az üzemmérnökök, a beszerzési csoportok és az OEM-vásárlók referenciaként használhatják az olyan beszállítói partnerek értékelésekor, mint a Taizhou Jun'an Fire Technology Co., Ltd., amely a tűzoltó-, bányászati, mezőgazdasági és ipari lerakott tömlők közvetlen gyártója.
A Layflat tömlőgyártási folyamat áttekintése
A Layflat tömlőgyártás egy szekvenciális folyamat, amely során a polimer bélést textilerősítéssel egyesítik, és minden egyes szakasz korlátokat szab a következőnek.
- Keverés és szárítás: a polimert, a lágyítót, a stabilizátort és az adalékokat a képletig kimérjük, összekeverjük, majd 0,05 százalék alatti nedvességtartalomig szárítjuk.
- Béléses extrudálás: a keveréket egy folyamatos csőbe extrudálják, szabályozott hőmérséklet-profillal, amely meghatározza a falvastagságot és a konzisztenciát.
- Megerősítés: poliészter vagy nejlon fonalat szőnek vagy kötnek a bélés köré; A fonal feszessége és a szövés sűrűsége beállítja a tömlő nyomását.
- Laminálás és tapadás: egy ragasztóréteg köti össze a bélést az erősítéssel szabályozott bevonattömeg, hő és résnyomás mellett.
- Kikeményedés: a laminált tömlő áthalad egy keményedési zónán, amely térhálósítja a polimert és stabilizálja a kötést.
- Befejezés és ellenőrzés: a tömlőt a megfelelő hosszra vágják, csatlakozókkal látják el, kinyomtatják a specifikációkat, és összevetik a végső minőségellenőrzési kapukkal.
Anyagválasztás: Az első minőségi kapu
A layflat tömlők gyártásában négy béléscsalád dominál: PVC, TPU, EPDM és természetes gumi. A bélés anyaga meghatározza az üzemi nyomást, a vegyszerállóságot, a hőmérséklet-tartományt és a kopásállóságot, ezért a kiválasztásnak meg kell felelnie a tervezett felhasználásnak, nem pedig a vételárnak.
A PVC az öntözés és az általános víztelenítés alapértelmezése, mert egyensúlyban tartja a költségeket, a merevséget és a vegyszerállóságot. A TPU-t előnyben részesítik a bányászathoz és a koptatóanyag-átvitelhez, az EPDM-et melegvíz- és ózonterheléshez, a természetes gumit pedig a nagy rugalmasságú tűzoltó- és ipari szolgáltatáshoz. A méret és a teljesítmény alaposabb összehasonlításához tekintse meg a mi PVC layflat tömlőválasztási útmutató .
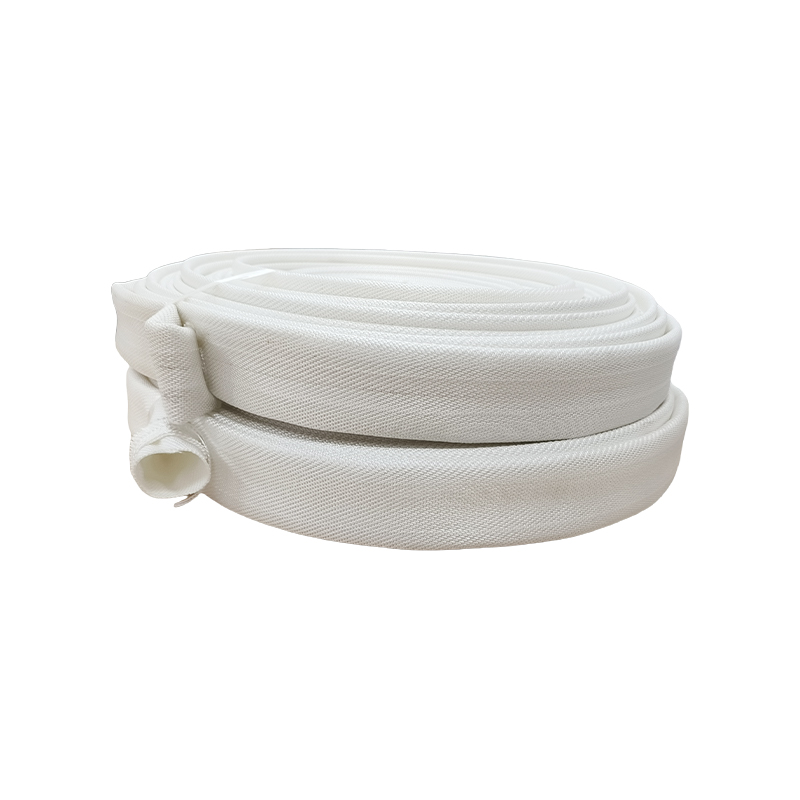
 PVC-bélésű vászon lapos tömlő tűzoltó- és mezőgazdasági vízszállításhoz Ez a könnyű, de erős tömlő egy poliészter köpenyhez párosul sima PVC béléssel, csökkentve a súrlódási veszteséget és kompakt tárolást tesz lehetővé. Tűzvédelemre és öntözésre alkalmas, a közelben megjelölt Storz-csatlakozási lehetőségekkel. Termék megtekintése →
| Tulajdonság | PVC | TPU | EPDM | Természetes gumi |
| Tipikus üzemi nyomás | 4-10 bar | 6-16 bar | 5-15 bar | 4-10 bar |
| Hőmérséklet tartomány | -5-60 °C | -40-80 °C | -40-120 °C | -20-70 °C |
| Kopásállóság | Mérsékelt | Magas | Mérsékelt-high | Magas |
| Tipikus alkalmazás | Öntözés, víztelenítés | Bányászat, olajmező | Meleg víz, vegyszer | Tűz, mezőgazdaság |
Alapvető gyártási szakaszok és folyamatszabályozások
Az extrudálás, a megerősítés és a laminálás az a három gyártási szakasz, ahol a legtöbb lefektetett tömlő hiba keletkezik, és mindegyik speciális paraméter-felügyeletet igényel.
Extrudálás és kompaundálás
A polimer adagban lévő nedvesség a béléshólyagok kialakulásának fő oka. A 0,05 százalékos vagy annál alacsonyabb nedvességtartalom célértékét be kell tartani, különösen a TPU és a nylon alapú vegyületek esetében. A hordó hőmérsékletét, a csavar fordulatszámát és a szerszám központosítását minden műszak megkezdésekor ellenőrizzük, a falvastagságot pedig egy soros lézeres mérőműszer ellenőrzi.
Erősítés és szövés
A belső nyomásterhelés nagy részét a textilerősítés viseli. A fonal feszességének minden végén egyenletesnek kell lennie; 10 százalék feletti eltérés gyenge zónákat hoz létre, amelyek csökkentik a repedési nyomást. A szövéssűrűséget hüvelykenkénti csákányban figyeljük, és a specifikáción kívüli bármilyen eltolódás leállítja a szövőszéket.
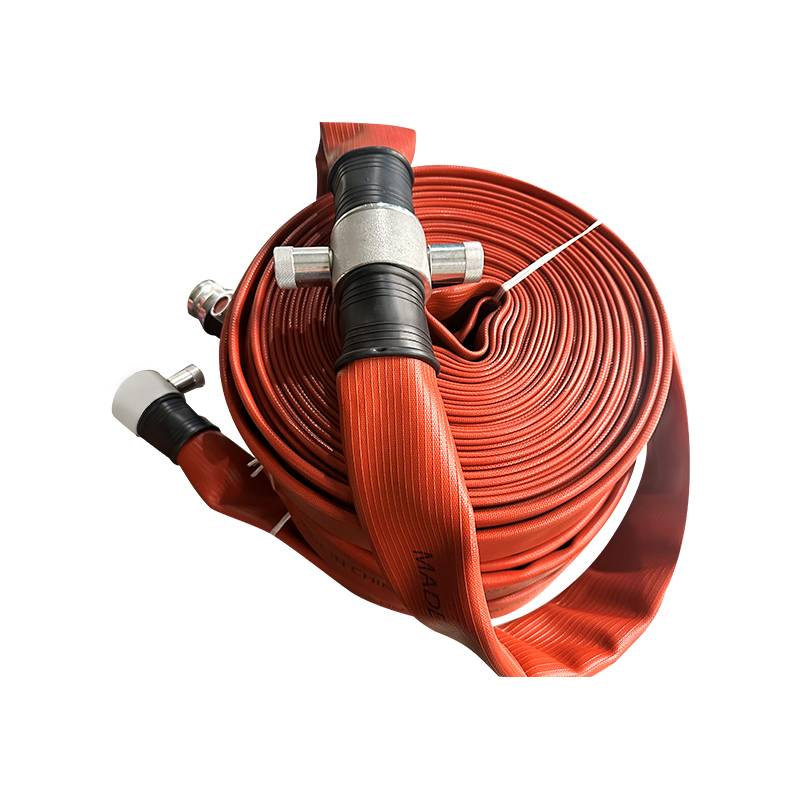
 EPDM-bélésű szálas vászon lapos tömlő tűzoltásra és ipari használatra A hőstabilitás és az ózonállóság érdekében EPDM belsővel ellátott tömlő rugalmas marad szélsőséges hőmérsékleten is, míg a szőtt poliészter köpeny ellenáll a nyomásnak és a kopásnak, így alkalmas tűzvédelmi és ipari alkalmazásokhoz. Termék megtekintése →
Laminálás és kikeményedés
A ragasztóréteg tömege jellemzően 30 és 50 gramm/négyzetméter között van az ipari fektetett tömlők esetében. Túl alacsony, és a hámlási szilárdság csökken; túl magas, és a ragasztó átfolyik a kabáton. A résnyomást és a kemence hőmérsékletét a rendszer folyamatosan rögzíti, és a kikeményedési profilt minden gyártási folyamat végén mintatörési teszttel hitelesítik. Hő- és vegyi expozíció esetén az EPDM-bevonatú szerkezet ugyanazt a laminálási sorrendet követi, az EPDM-kémiára jellemző vulkanizáló térhálósodási profillal.
Minőség-ellenőrzési vizsgálati követelmények
A lefektetett tömlő addig nem áll készen a szállításra, amíg meg nem tisztítja a hidrosztatikus nyomást, a tapadást, a méret- és szemrevételezést.
A szabványos gyártási minőségellenőrzési program a következő teszteket tartalmazza:
- Hidrosztatikus próba: a névleges üzemi nyomás 1,5-szerese, 5 percig tartva, nulla szivárgás vagy látható deformáció nélkül.
- Felszakítási nyomáspróba: az üzemi nyomás legalább háromszorosa; az alacsonyabb arány az erősítés vagy a laminálás szerkezeti gyengeségét jelzi.
- Lehúzási tapadási teszt: egy béléscsíkot húzunk le az erősítésről; a legkisebb elfogadott érték 2 N/mm ipari tömlő esetén.
- Méretmérés: belső átmérő tűrése /-2 százalék és falvastagság tűrése /-10 százalék.
- Szemrevételezéses és megtört ellenőrzés: nincsenek hólyagok, tűlyukak vagy egyenetlen szövés, és a tömlőnek ismételt hajtogatást követően vissza kell térnie lapos alakjába.
Gyakori gyártási hibák és kiszűrésük
A lefektetett tömlők legtöbb helyszíni meghibásodása a négy gyártási hiba egyikére vezethető vissza: leválás, hólyagosodás, egyenetlen falvastagság vagy szövés torzulása. Mindegyiknek megvan a sajátos kiváltó oka és a gyárilag megfelelő vezérlés.
| Hiba | Kiváltó ok | Észlelési módszer | Megelőzés |
| Delamináció | Alacsony ragasztóréteg tömeg, nedvesség | Lehúzási teszt, repedésteszt | Ragasztósúly ellenőrzés, szárítás |
| Hólyagosodás | Nedvesség a polimerben, rekedt levegő | Vizuális, hidrosztatikai vizsgálat | Anyagszárítás, gáztalanítás |
| Egyenetlen falvastagság | A szerszám eltolódása, hőmérséklet-eltolódás | Lézeres műszer, mikrométer | Membrán kalibrálás minden műszakban |
| Szövés torzítása | Fonalfeszültség-változás, szövőszékkopás | Vizuális, burst teszt | Feszültségfigyelés a szövőszéken |
Amit a vásárlóknak ellenőrizniük kell a rendelés leadása előtt
A vevőknek ellenőrizniük kell a vizsgálati feljegyzéseket, a gyártási szabványokat és a testreszabási lehetőségeket, mielőtt elköteleznék magukat egy szállítópartner mellett, mert a meghibásodott tömlő költsége sokkal magasabb, mint az alacsony ajánlatból származó megtakarítás.
- Kérjen tételvizsgálati tanúsítványt a hidrosztatikus nyomásra, a felszakítási nyomásra és a leválási szilárdságra vonatkozóan a megrendelni kívánt termék pontos minőségére vonatkozóan.
- Erősítse meg, hogy melyik szabvány szabályozza a gyártást: EN 14540, NFPA 1962, vagy dokumentált belső specifikáció egyértelműen meghatározott elfogadási kritériumokkal.
- Győződjön meg arról, hogy a szállító saját extrudáló- és szövősorait üzemelteti, ahelyett, hogy saját címkéje alatt importált tekercseket értékesítene.
- Szállítás előtti mintavizsgálatot és független laboratóriumi ellenőrzést igényel a kritikus vagy nagynyomású alkalmazásokhoz.
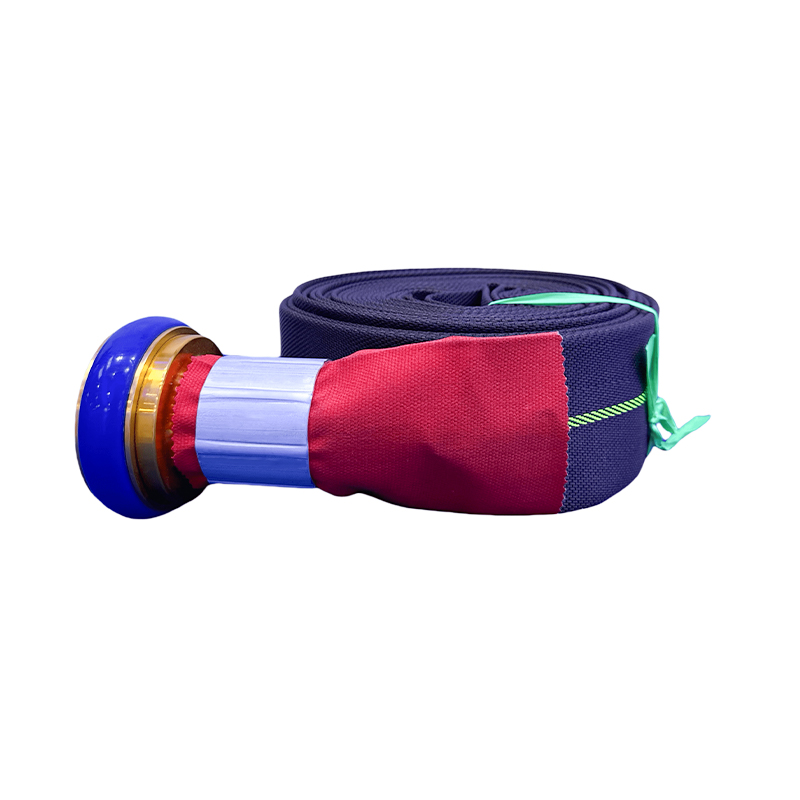
 Nagy teherbírású TPU Layflat tömlő öntözéshez és nagy kopásállóságú alkalmazásokhoz Ez a tömlő átszövött TPU extrudálást használ az erős, könnyű és meghajlásnak ellenálló szerkezet érdekében. Ellenáll az UV-sugárzásnak, az olajnak és a kopásnak, így ideális öntözéshez, építkezéshez és igényes vízszállításhoz, ahol a PVC vagy a gumi meghibásodhat. Termék megtekintése →
Ezt a dokumentációt a saját gyártású közvetlen gyártó és egy nemzetközi kereskedelmi részleg is hatékonyan tudja biztosítani. A Taizhou Jun'an Fire Technology Co., Ltd., amelynek székhelye a Sanghajhoz közeli Jiangsu tartományban található, saját gyárában PVC-t, TPU-t, EPDM-et és természetes gumival bélelt layflat tömlőt gyárt, és támogatja az OEM és ODM testreszabását. Böngésszen a teljes termékpalettán a cég honlapja .
Gyakran Ismételt Kérdések
Mi a leggyakoribb meghibásodási mód a layflat tömlőben?
A bélés és az erősítés közötti delamináció a leggyakoribb meghibásodási mód. A laminálás közbeni nem megfelelő tapadás, a polimer túlzott nedvességtartalma vagy a nem megfelelő ragasztóminőség okozza, és nyomás alatt hólyagosodásnak vagy rétegválásnak tűnik.
Milyen nyomáspróbákat kell elvégeznie a layflat tömlő gyártójának?
Hidrosztatikus próba a névleges üzemi nyomás 1,5-szeresével és felszakítási próba az üzemi nyomás 3-szorosán vagy a felett. Mindkettőt gyártási tételenként dokumentálni kell, és kérésre a vevő rendelkezésére kell bocsátani.
Hogyan ellenőrizhető a bélés és az erősítés közötti tapadás?
A standard módszer egy 180 fokos lefejtési teszt a tömlő egy levágott csíkján. Az ipari fektetett tömlőkhöz általában legalább 2 N/mm leválási szilárdság szükséges. Ez alatt az érték alatt a delamináció valószínűsíthető ciklikus nyomás vagy ismételt hajlítás hatására.
Készíthetők-e layflat tömlők egyedi csatlakozókkal és hosszúságokkal?
Igen. A közvetlen gyártók beállíthatják a bélés vastagságát, az erősítés sűrűségét és a hosszt, és a tengelykapcsolókat a regionális szabványoknak megfelelően illeszthetik, beleértve a Storz, Camlock, amerikai és azonnali típusokat. Az OEM és ODM gyártás a Taizhou Jun'an Fire Technology Co., Ltd. alapszolgáltatása