en

Két lapos tömlő egyformán nézhet ki egy raktári polcon, és teljesen másként működhet egy munkaterületen. Az egyik laposan kigördül, stabilan tartja a 8 bar nyomást, és túléli a szezonális használatot a farmon. A másiknál hólyag keletkezik a szerelvény közelében, a hajtási vonal mentén széthasad, vagy hónapokon belül nem sikerül a nyomáspróbán. A különbség ritkán maga a PVC-gyanta. Ez a gyártási folyamat: hogyan készül a keverék, hogyan alkalmazzák az erősítést, és hogyan kapcsolják össze a rétegeket. Ez a cikk lépésről lépésre ismerteti a PVC lapos tömlőcsövek gyártási folyamatát, és kiemeli azokat a lépéseket, amelyek meghatározzák a valós teljesítményt.
Miből készül a PVC lapos tömlő?
Mielőtt megvizsgálná a folyamatot, segít megérteni a felépítést. A PVC lapos tömlőcső nem egyetlen extrudált cső. Ez egy összetett szerkezet három funkcionális réteggel:
| Réteg | Anyag | Funkció |
|---|---|---|
| Belső cső | PVC vegyület | Hordozza a folyadékot, sima furatot és vegyszerállóságot biztosít |
| Megerősítés | Nagy szakítószilárdságú poliészter fonal | Viseli a nyomásterhelést és korlátozza a tágulást |
| Külső burkolat | PVC vegyület | Megvédi az erősítést a kopástól, UV-sugárzástól és az időjárástól |
Az erősítőréteg az, amely elválasztja a lapos tömlőt a közönséges PVC-csőtől. Nyomás alatt a poliészter fonal hordozza a karikafeszültséget, és megakadályozza, hogy a tömlő léggömbölyű legyen. Ha a tömlő üres, nincs merev spirálhuzal, így laposan összeesik, és hatékonyan tekerhető, összecsukható és tárolható. A gyártási folyamatnak folyamatos, megbízható kötést kell létrehoznia e rétegek között; ha valamelyik réteg meghibásodik, az egész tömlő meghibásodik.
Hogyan gyártják a PVC lapos tömlőcsöveket
A gyártósor folyamatosan működik: az egyik végén a kompaundált nyersanyag, a másikon a kész tömlő jön ki. Minden egyes feldolgozási lépés a végtermék tulajdonságainak meghatározott készletét szabályozza.
Nyersanyag-előkészítés és kompaundálás
A PVC gyanta száraz por formájában érkezik. Önmagában nem extrudálható hajlékony tömlőbe, ezért a gyártó lágyítókkal, hőstabilizátorokkal, kenőanyagokkal, UV stabilizátorokkal, pigmentekkel keveri. A keveréket egy nagy sebességű keverőben keverik, amíg el nem ér egy meghatározott hőmérsékletet, majd lehűtik száraz keverékké, amelyet az extruderbe táplálnak.
Az összetett készítmény nem csupán recept; ez kompromisszumok halmaza. A több lágyító javítja az alacsony hőmérsékletű rugalmasságot, de csökkenti a forró vízzel szembeni ellenállást. A stabilizáló rendszer befolyásolja a hosszú távú hőöregedést és a színstabilitást. A sovány, költségoptimalizált keverék csökkentheti az eladási árat, de a tömlő napfényben megkeményedik, gyorsabban öregszik, és hideg időben törékennyé válik. Azoknak a vásárlóknak, akik a tömlőt a szabadban vagy hideg éghajlaton kívánják használni, meg kell kérdezniük, hogy a vegyület tartalmaz-e megfelelő UV- és alacsony hőmérséklet-stabilizátort.
Belső cső extrudálás
A száraz keveréket egycsigás extruderben megolvasztják, és egy gyűrű alakú szerszámon átnyomják a belső cső kialakításához. Az extrudálási hőmérséklet jellemzően 160-180 °C, a készítménytől függően. A falvastagságot a szerszámhézag, a csavar sebessége és a vonal sebessége szabályozza.
Ebben a szakaszban két hiba számít leginkább: a tűlyukak és az egyenetlen falvastagság. Előfordulhat, hogy a tűlyuk nem szivárog azonnal, de gyenge pontot hoz létre, amely nyomás hatására szétrepedhet. Az egyenetlen falvastagság vékony zónákat hoz létre, amelyek gyorsabban elfáradnak, mint a tömlő többi része. Egy ellenőrzött gyártósor folyamatosan figyeli a falvastagságot, és selejtezi a tűréshatáron kívüli anyagokat, mielőtt késztermékké válna.
Megerősítő szövés
A belső cső ezután egy kör alakú kötő- vagy szövőgépen halad át, amely nagy szakítószilárdságú poliészter fonalat teker rá. A fonalszám, a feszesség és az öltés vagy szövés sűrűsége határozza meg a kész tömlő felszakadási nyomását és rugalmasságát. Ez a folyamat legfontosabb szerkezeti lépése.
Az egyenetlen fonalfeszesség gyenge pontokat hoz létre, ahol az erősítés kisebb terhelést hordoz. A tömlő átmenhet a szemrevételezésen, és még korán meghibásodhat, ha a fonalat nem következetesen fektették le. Éppen ezért a szövési lépés ugyanolyan szintű irányítást igényel, mint maga az extrudálás.
Külső burkolat extrudálása
Egy második extruder viszi fel a külső PVC-réteget a megerősített belső csőre. A külső olvadék átnyomódik a fonalháló résein, és összeolvad a belső réteggel, egyetlen kompozit falba kapszulázva az erősítést.
A rétegtapadás ezen az állomáson dől el. Ha a külső összetétel túl hideg, vagy összetétele nem kompatibilis a belső réteggel, a burkolat elválik az erősítéstől hajlítás vagy nyomás hatására. Az alacsony költségű PVC lapostömlők egyik leggyakoribb helyszíni meghibásodása a rétegvesztés, amely jellemzően a külső burkolat felhordásakor beépült hiba.
Hűtés, nyomtatás és vágás
A külső burkolat felhelyezése után a folyamatos tömlő vízfürdőkön halad át, amelyek lehűtik és rögzítik a végső méreteket. A jelölést tintasugaras vagy nyomógörgők alkalmazzák, amelyek általában a névleges átmérőt, üzemi nyomást, próbanyomást, szabványt és gyártási dátumot mutatják. Az automatikus vágó- és tekercselőrendszerek ezután szabványos hosszúságúra vágják le a tömlőt, jellemzően 20, 50 vagy 100 méteresre, és csomagolják a szállításhoz.
A minőség jelölése többet számít, mint amilyennek látszik. Ez a vevő gyors referencia a helyszínen, hogy egy tömlő megfelel-e a tervezett nyomásnak. Az egyértelmű, tartós és pontos jelöléseket alkalmazó gyártó nagyobb valószínűséggel képes megőrizni a nyomon követhetőséget a folyamat során.
Csatlakozó és végszerelvény
Sok PVC lapos tömlőcső csatlakozókkal van ellátva, és ezen az állomáson keletkeznek a helyszíni hibák nagy része. A tömlőt rátolják a csatlakozó végrészére, és egy gallért préselnek, csavarnak vagy szorítanak a helyére. Ha a krimpelés átmérője túl kicsi, a megerősítést levágják; ha túl nagy, akkor a tengelykapcsoló nyomás hatására lehúzódik.
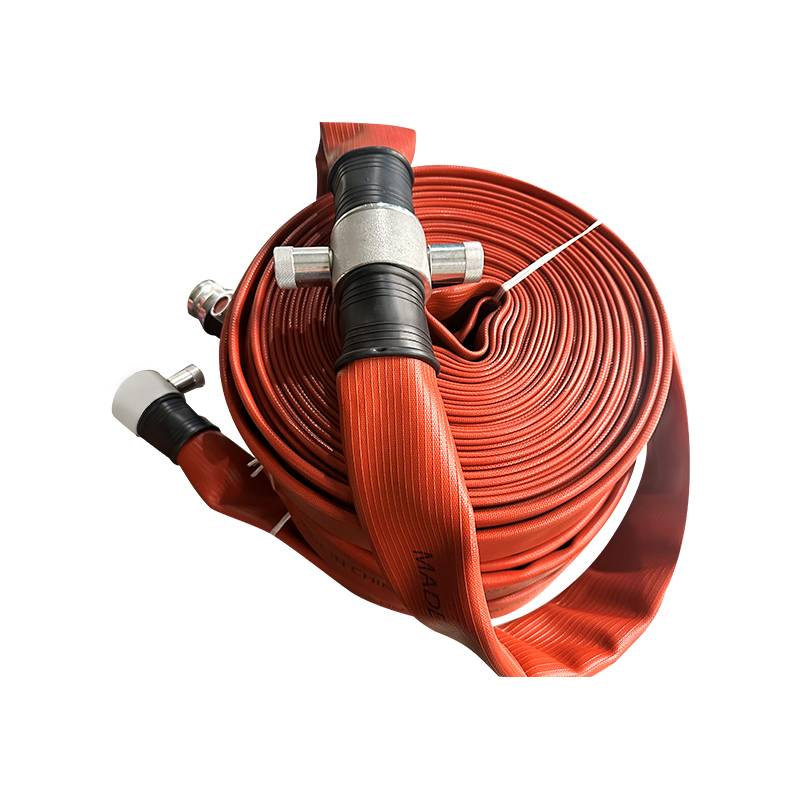
A folyamatnak illeszkednie kell a tömlő szerkezetéhez. A Storz tengelykapcsolók a tűzoltóságban és az ipari vízszállításban gyakoriak, míg a camlock és a menetes típusok a mezőgazdasági és építőipari munkákban jelennek meg. A bányászati szolgáltatásokban, ahol a tömlőt a helyszínen többször csatlakoztatják és leválasztják, a szerelvény specifikációja még kritikusabb; ezért a miénk bányászati minőségű lapos tömlők Storz csatlakozókkal megfelelő krimpelési specifikációval készülnek, és teljes szerelvényként tesztelték.
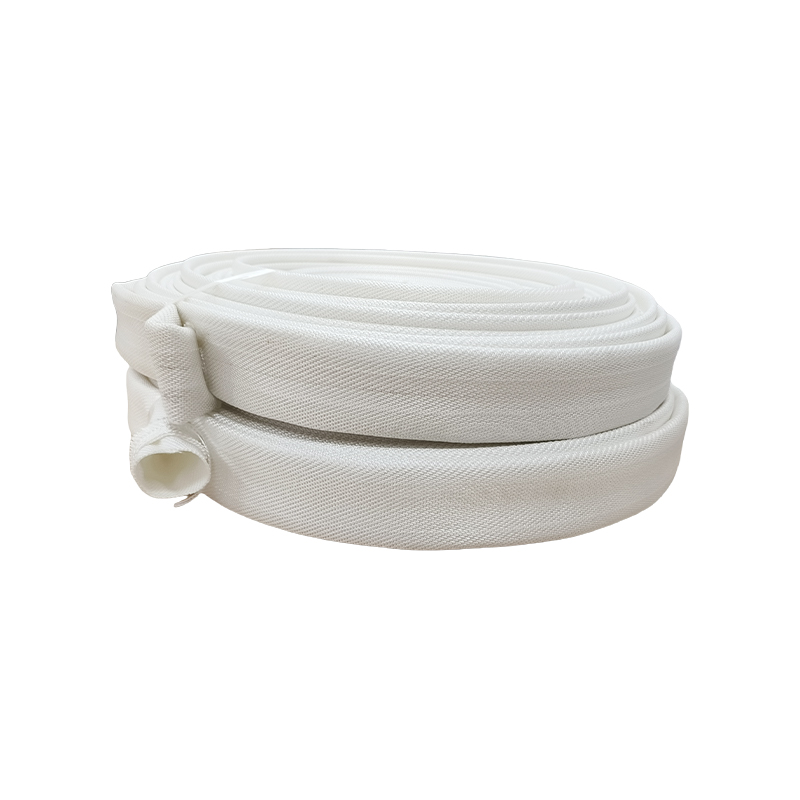
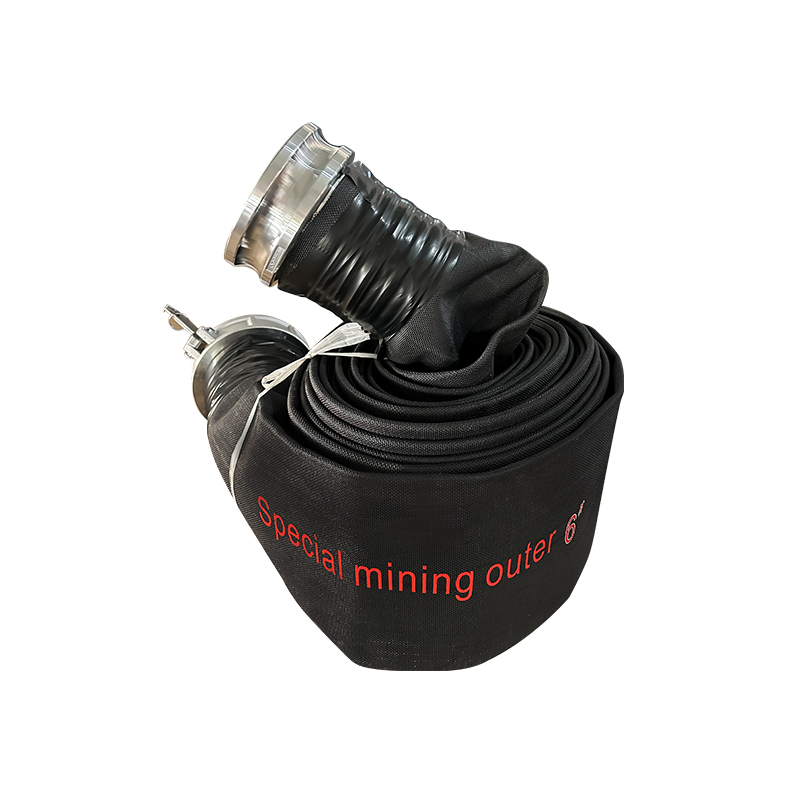 Nagykereskedelmi 6 hüvelykes kopásálló lapos tömlő Storz csatlakozóval bányászati minőségű A Taizhou Jun an Fire Technology Co., Ltd. nagykereskedelmi 6 hüvelykes kopásálló lapos tömlő Storz csatlakozóval bányászati minőségű külső lefolyóhoz... Termék megtekintése →
Minőségellenőrzés és tesztelés
A kész PVC lapos tömlőcsövek nem hagyhatják el a gyárat ellenőrzés nélkül. A folyamat közbeni ellenőrzések kiterjednek a falvastagságra, átmérőre és megjelenésre, míg a végső tesztek a terepi hibákat okozó körülményeket szimulálják. Az alábbi táblázat felsorolja azokat a teszteket, amelyeket egy illetékes gyártó a gyártási tételeken futtat.
| Teszt | Mit igazol | Tipikus elvárás |
|---|---|---|
| Méretvizsgálat | Belső átmérő, falvastagság, lapos szélesség | A deklarált tűréshatáron belüli értékek |
| Hidrosztatikus próba | Szivárgásmentesség nyomás alatt | 1,5-szeres üzemi nyomáson tartva, szivárgás nélkül |
| Feltörési nyomáspróba | Maximális nyomás meghibásodás előtt | Körülbelül 3-4-szeres névleges üzemi nyomáson robban fel |
| Tapadási teszt | A rétegek közötti kötési szilárdság | Nincs szétválás a megadott lehúzási erő mellett |
| Vizuális és UV ellenőrzés | Felületi minőség, színegyenletesség, UV-állóság | Nincsenek hólyagok, repedések vagy egyenetlen szín |
Ezek a tesztek nem kötelező papírmunka. Amikor egy szállító megoszthatja a tényleges vizsgálati jelentéseket, akkor azt bizonyítja, hogy a folyamat stabil. Ha nem tudják, a tömlő egy fekete doboz: a vásárló csak a tömlő üzembe helyezése után tudja meg, mi van benne. Ha gyakorlati áttekintést szeretne kapni arról, hogy ezek a teszteredmények hogyan változnak a napi teljesítményben, tekintse meg útmutatónkat PVC layflat tömlők felhasználása, összehasonlítása és karbantartása .
Mit jelent a gyártási folyamat a vásárlók számára
A gyártási folyamat is beszerzési kritérium. Két tömlőnek azonos nyomtatott üzemi nyomása és nagyon eltérő élettartama lehet, mivel az egyik folyamat vezérelt, a másik nem. A beszállító értékelésekor összpontosítson azokra a változókra, amelyeket a folyamat szabályoz:
- Összetétel szabályozása. A házon belüli kompaundálás nyomon követhetőséget és lehetőséget biztosít az OEM- és ODM-projektek összetételének beállítására. Az a beszállító, aki kész keveréket vásárol, nem tud részletes anyagi kérdésekre válaszolni.
- Megerősítés következetessége. A brosúra érték helyett kérjen tényleges robbanásvizsgálati jelentést. A fonal sűrűsége és feszessége dönti el, hogy a névleges nyomás valós-e.
- Rétegtapadási bizonyíték. A lapos tömlők leggyakoribb terepi meghibásodása a rétegvesztés. A lehúzási vagy tapadási teszt eredménye megmondja, hogy a rétegek valóban össze vannak-e ragadva.
- Csatlakozási minőség. A legtöbb szivárgási panasz a szerelvénynél kezdődik. Szállítás előtt ellenőrizze, hogy az összeszerelt tömlők próbája megtörtént-e.
- Gyári tulajdon. A közvetlen gyártó sokkal gyorsabban tud válaszolni a folyamatra vonatkozó kérdésekre, és sokkal gyorsabban hajt végre változtatásokat, mint az importált árukat átcímkéző kereskedelmi vállalat.
A szabványos öntözéshez és az általános vízátvezetéshez továbbra is a jól elkészített PVC lapos tömlő a legköltséghatékonyabb megoldás. Ha megbízható tömlőt vásárol általános használatra, akkor egy megfelelően megépített tömlőt PVC-vel bélelt lapos tömlő több éves szolgálatot teljesít a speciális anyagok költségének töredékéért.
 Nagykereskedelmi vászontömlő tűzoltáshoz/mezőgazdasági öntözéshez A Taizhou Jun'an Fire Technology Co., Ltd. kínai nagykereskedelmi vászontömlő beszállító, exportőr, vászontömlőnket főként tűzoltásra használják... Termék megtekintése →
| Paraméter | PVC lapos tömlő | TPU lapos tömlő |
|---|---|---|
| Alapanyag | PVC gyanta lágyítókkal és stabilizátorokkal | Hőre lágyuló poliuretán |
| Extrudálási hőmérséklet | kb. 160-180 °C | kb. 180-220 °C |
| Alacsony hőmérsékletű rugalmasság | Mérsékelt | Jobban |
| Kopásállóság | Jó | Magas |
| Tipikus alkalmazások | Öntözés, általános vízátvezetés, tűzoltó tömlők | Bányászat, ipari transzfer, kopásálló szerviz |
Ha az alkalmazás éles sziklákkal, állandó húzással vagy hideg időjárással jár, a TPU-val bélelt layflat tömlő általában megéri a magasabb költséget. Az erősítés és a ragasztás lépései ugyanazt a logikát követik mindkét anyagnál; csak az összetett és a feldolgozási ablak változik.
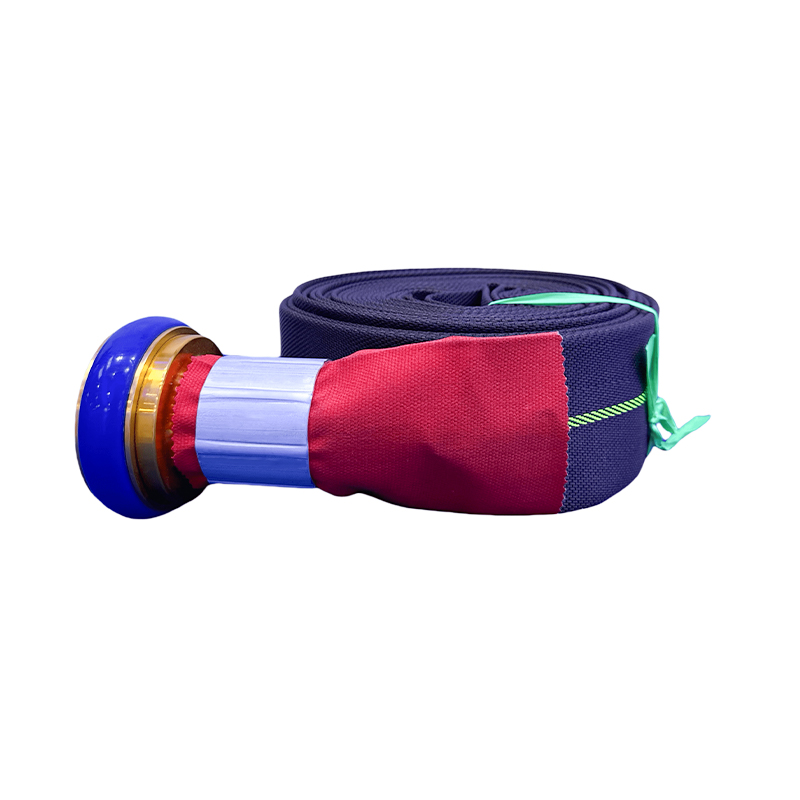
 Nagykereskedelmi TPU Layflat tömlő - nagy teherbírású, könnyű, tartós víztömlő Irr-hez A Taizhou Jun an Fire Technology Co., Ltd. nagykereskedelmi TPU Layflat tömlő – nagy teherbírású, könnyű, tartós víztömlő öntözési ellátáshoz... Termék megtekintése →
A megfelelő átmérő kiválasztása ugyanolyan fontos, mint az anyag. A túlméretezett tömlő szükségtelenül nehéz és drága, míg az alulméretezett tömlő túlzott nyomásveszteséget okoz. Használd a mi PVC layflat tömlő méretezési útmutató hogy a furat illeszkedjen az áramlási sebességhez és a szivattyú teljesítményéhez.
Végül nézze meg az alkalmazást a karbantartás szempontjából. Egy könnyen ellenőrizhető, laposan tárolható és szezonról szezonra visszaköthető tömlő csökkenti a teljes működési költséget. Ez a fő ok A layflat tömlőket széles körben használják a mezőgazdasági öntözésben és ideiglenes vízátadásnál: ugyanaz a gyártási folyamat, amely nyomás alatt is erőssé teszi őket, használaton kívül is tömöríti őket. A tömlő felépítésének megértése gyakorlati alapot nyújt a beszállítók összehasonlításához, a tesztjelentések megítéléséhez, és elkerülheti azokat a hibákat, amelyek csak akkor jelentkeznek, ha a tömlő a helyszínen van.