en

A PVC lapos tömlőben előforduló helyszíni hibák ritkán rejtélyesek. A névleges üzemi nyomás töredékénél elválik egy réteg, egy lyuk szivárog, vagy repedés következik be. Az ok szinte minden esetben egy kihagyott, elsietett vagy rossz kritériumokkal mért minőség-ellenőrzési lépés volt. Az öntözést, a bányászati víztelenítést vagy a tűzoltó lapos tömlőt vásárlók számára a minőség-ellenőrzés működésének megértése az egyetlen megbízható módszer a tartós termék és a kozmetikai termék elkülönítésére. A PVC lapos tömlő minőségellenőrzése egy strukturált ellenőrzési lánc, amely a nyers gyanta pelletekkel kezdődik, és csak akkor ér véget, amikor a kész tekercs túléli a hidraulikus tesztet.
Mit takar a PVC lapostömlő minőségellenőrzése?
A PVC lapostömlő minőségellenőrzése ellenőrzi a nyersanyag összetételét, felügyeli a folyamatparamétereket az extrudálási és megerősítési vonal mentén, és ellenőrzi a kész tömlőt a felszakadási nyomás, a tapadás és a méretspecifikációk ellen. Ez nem egyetlen ellenőrzés a sor végén; ez egy sor kapu, amelyek mindegyike más-más hibaosztály megállítására szolgál.
Működési definíció
A PVC layflat tömlők gyártása során a minőségellenőrzés minden bemenet, paraméter és kimenet szisztematikus ellenőrzése, amely meghatározza, hogy a tömlő megtartja-e a nyomást, ellenáll-e a kopásnak, és megőrzi-e a rétegeit az élettartama során.
A PVC lapos tömlő nem homogén cső. Ez egy háromrétegű kompozit:
- Belső PVC bélés : lyukmentesnek és kémiailag kompatibilisnek kell lennie a folyadékkal.
- Poliészter erősítő fonal : hordozza a szerkezeti terhelést és beállítja a repedési nyomás mennyezetét.
- Külső PVC bevonat : ellenállnia kell a kopásnak, az UV-sugárzásnak és a környezeti öregedésnek.
Ezen rétegek bármelyikének hibája az egész tömlőt lerontja, függetlenül attól, hogy a többi réteg milyen jól teljesít. A Taizhou Jun'an Fire Technology Co., Ltd.-nél a mi PVC-vel bélelt lapos tömlő pontosan ennek az ellenőrzési sorrendnek megfelelően készül, kezdve a nyersanyag ellenőrzésével és a tételszintű nyomáspróbával bezárólag. Azok a vásárlók, akik szeretnék összehasonlítani a PVC teljesítményét más anyagokkal, használhatják a mi útmutató a PVC layflat tömlők kiválasztásához a nyomásérték és a tartósság alapján .
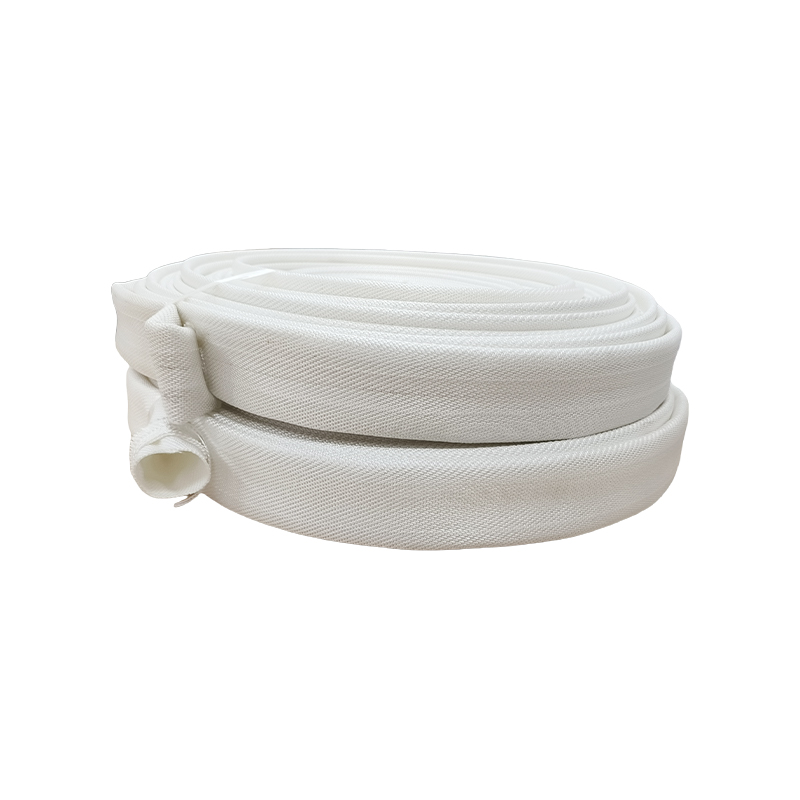
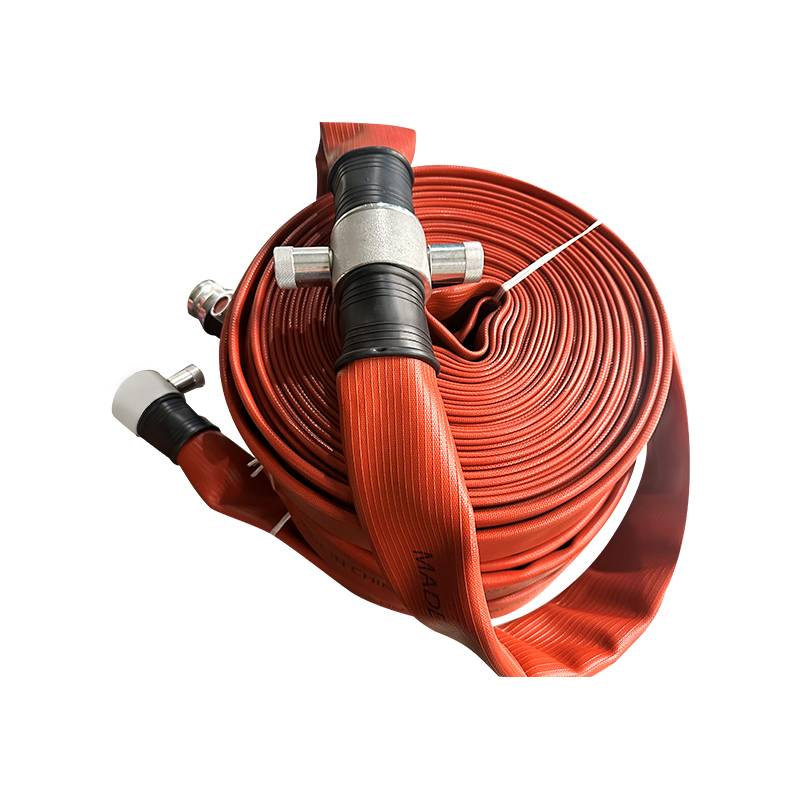
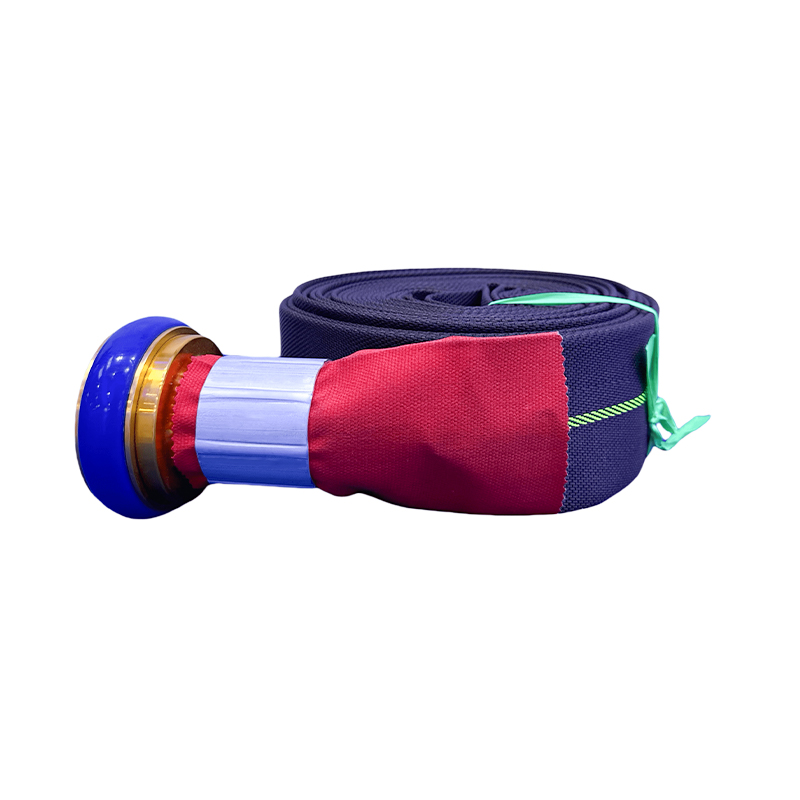
 Nagykereskedelmi vászontömlő tűzoltáshoz/mezőgazdasági öntözéshez A Taizhou Jun'an Fire Technology Co., Ltd. kínai nagykereskedelmi vászontömlő beszállító, exportőr, vászontömlőnket főként tűzoltásra használják... Termék megtekintése →
A nyersanyagvizsgálat az első szűrő
A nyersanyag-ellenőrzés megakadályozza, hogy hibás PVC-gyanta, alul specifikált fonal és nem megfelelő lágyítók kerüljenek a gyártásba, ahol a legtöbb rejtett minőségi probléma születik. Egy itt elkapott hiba percekbe kerül; az extrudálás után felfedezett hiba egy egész tételbe kerül.
Gyanta, fonal és lágyító ellenőrzése
Nem minden PVC gyanta egyforma. A K-érték meghatározza a molekulatömeget, és közvetlenül befolyásolja a kész bélés szilárdságát és rugalmasságát. A nem megfelelő K-érték olyan bélést eredményez, amely vagy túl puha és hajlamos a deformációra, vagy túl törékeny és hajlamos a repedésre. A poliészter fonal a szerkezeti gerinc: szívóssága, lineáris sűrűsége és csavarodási szintje szabályozza, hogy a tömlő mekkora repedési nyomást képes elviselni. A lágyítószer-tartalom viszont meghatározza az alacsony hőmérsékletű rugalmasságot. A túl kevés lágyító a tömlőt merevvé és repedésre hajlamossá teszi; túl sok kivérezhet és gyengítheti a réteg tapadását.
| Anyag | Teszt | Elfogadási kritérium |
| PVC gyanta | K-érték | 65–72 |
| PVC gyanta | Szennyeződések / fehér pont | A fokozat, nincsenek látható foltok |
| Poliészter fonal | Kitartás | ≥ 6,5 g/denier |
| Poliészter fonal | Lineáris sűrűségeltérés | ≤ ±3% |
| Lágyító | Hamutartalom | ≤ 0,3% |
| Lágyító | Savérték | ≤ 0,5 mg KOH/g |
Egyetlen rossz fonaltétel több száz tekercset eredményezhet, amelyek nyomás hatására mind meghibásodnak. Ezért a minősített gyárak minden fonalszállítást tesztelnek, nem csak az elsőt.
Öt gyártási ellenőrző pont, amelyek korán észlelik a hibákat
A gyártási ellenőrző pontok az extrudáló és az erősítő vonalon felfogják a hibákat, miközben még javíthatók, ami gyorsabb és olcsóbb, mint minden kész tekercs és selejtezési selejt tesztelése. Ez az öt ellenőrző pont minden szabályozott gyártósoron megjelenik a PVC fektetett tömlőhöz:
-
Belső bélés extrudálás
Az olvadékhőmérséklet 170-190 °C; falvastagság tűrése ±0,2 mm-en belül.
-
Fonalerősítő tekercselés
Egyenletes feszültség és távolság; nincs szabad fonal, átfedő szálak vagy csomók.
-
Külső bevonat extrudálása
Koncentricitás ±0,3 mm-en belül; nincsenek benne lyukak, buborékok vagy gélrészecskék.
-
Hűtés és méretezés
Végső átmérőtűrés műszaki szabvány szerint; ovalitás 2% alatt.
-
Beépített szivárgás- és nyomáspróba
A tömlő minden méterét 1,5-szeres üzemi nyomáson tesztelik, mielőtt a tekercsre tekernénk.
Késztermék tesztelése és hidraulikus validálása
A késztermék tesztelése igazolja, hogy az elkészült gyártási tétel megfelel-e a névleges felszakítási nyomásnak, a rétegtapadásnak, a méreteknek és a környezeti ellenállásnak a szállítás előtt. Minden tétel, amely egy tanúsított gyártósort elhagy, mért eredményekkel jár, nem feltételezéseken.
| Teszt | módszer | Minimális elfogadás |
| Feltörési nyomás | A hidrosztatikus nyomás szakadásig megemelkedett | ≥ 2,5× névleges üzemi nyomás |
| Réteg tapadás | 25 mm-es csík lehúzás | ≥ 30 N/cm |
| Hideg rugalmasság | Hajlítsa meg -5°C-on | Nincs repedés vagy leválás |
| UV ellenállás | 300 óra gyorsított expozíció | Nincs felületi repedés |
| Méretellenőrzés | OD mérés 3 ponton | A specifikációtól számított ±1 mm-en belül |
Repedési nyomás megtartása gyorsított öregedés után, PVC lapos tömlő
Szemléltető visszatartási értékek gyorsított öregítési tesztekből gyártási PVC lapos tömlőmintákon.
A kötegelt kiadás dokumentációja és amit a vevőknek kérniük kell
A kötegelt kiadás dokumentációja a bizonyíték arra, hogy a minőség-ellenőrzést valóban elvégezték, és a vásárlóknak a hiányzó tanúsítványokat figyelmeztető jelként kell kezelniük, nem pedig papírmunka részleteként.
A teljes vizsgálati tanúsítványnak tartalmaznia kell a tételszámot, a tömlő átmérőjét, az üzemi nyomást, a repedési nyomás eredményét, a tapadási értéket, a külső átmérő mérését, a vizsgálat dátumát és az ellenőr kódját. A mintavételi szabályok eltérőek, de 3 tekercs vagy a köteg 10%-a, amelyik nagyobb, praktikus alapérték a vizuális és méretbeli ellenőrzéshez. A méretek ellenőrzéséhez a mi PVC layflat tömlő méretezési útmutató felsorolja a szabványos átmérőket és tűréseket, amelyekre a vizsgálati tanúsítványnak hivatkoznia kell. A szállítás után a tárolás és a tisztítás közvetlen hatással van az élettartamra; a átfogó PVC lapostömlő használati és karbantartási útmutató hasznos társ a minőségi dokumentációhoz.
Az OEM vásárlóknak követelniük kell a nyomon követhetőséget a kész tekercstől a gyantatételig, a fonaltételig és a gyártási műszakig. Ha a beszállító nem tud visszamenőleg nyomon követni, akkor nem tudja visszahívni az előre.
Gyakran ismételt kérdések a PVC lapostömlő minőségellenőrzésével kapcsolatban
Hogyan ellenőrizhető a PVC lapos tömlő repedési nyomása?
A felszakadási nyomást hidrosztatikus vizsgálattal igazolják. Az egyes tételekből származó mintákat vízzel töltik fel, nyomás alatt tartják, amíg fel nem szakadnak, és a rögzített felszakadási értéknek el kell érnie a névleges üzemi nyomás legalább 2,5-szeresét. A küszöbérték alatti sorozatfelvételi eredmény elutasítja a köteget.
Mi a különbség a 100%-os beépített tesztelés és a kötegelt mintavétel között?
A soron belüli tesztelés a gyártás során a tömlő minden méterét ellenőrzi a szivárgás és a falak épsége szempontjából, általában alacsony nyomású levegővel. A kötegelt mintavétel fizikailag tesztel kis számú kész tekercset a felszakítási nyomás, adhézió és a méretek szempontjából. Mindkettőre szükség van, mert különböző kérdésekre ad választ.
Mit kell tartalmaznia a PVC lapos tömlő minőségi vizsgálati tanúsítványának?
A vizsgálati tanúsítványnak tartalmaznia kell a tételszámot, a tömlő átmérőjét, az üzemi nyomást, a repedési nyomás eredményét, a tapadási szilárdságot, a külső átmérő mérését, a vizsgálat dátumát és a felelős ellenőr aláírását vagy kódját. Ha ezek közül bármelyik hiányzik, a tanúsítvány hiányos.
Kérhetnek-e a vásárlók harmadik fél ellenőrzését a PVC lapostömlő rendelésein?
Igen. A PVC lapos tömlő harmadik fél által végzett ellenőrzése általában kiterjed a méretellenőrzésre, a felszakítási nyomáspróbára, a szemrevételezésre és a csomagolás állapotára. A legtöbb közvetlen gyártó, beleértve a Taizhou Jun'an Fire Technology Co., Ltd.-t is, elfogadja ezt az első rendelések szokásos megállapodásaként.