

 en

A Storz kuplungok gyorscsatlakozós ipari tengelykapcsolók, amelyeket számos alkalmazásb...

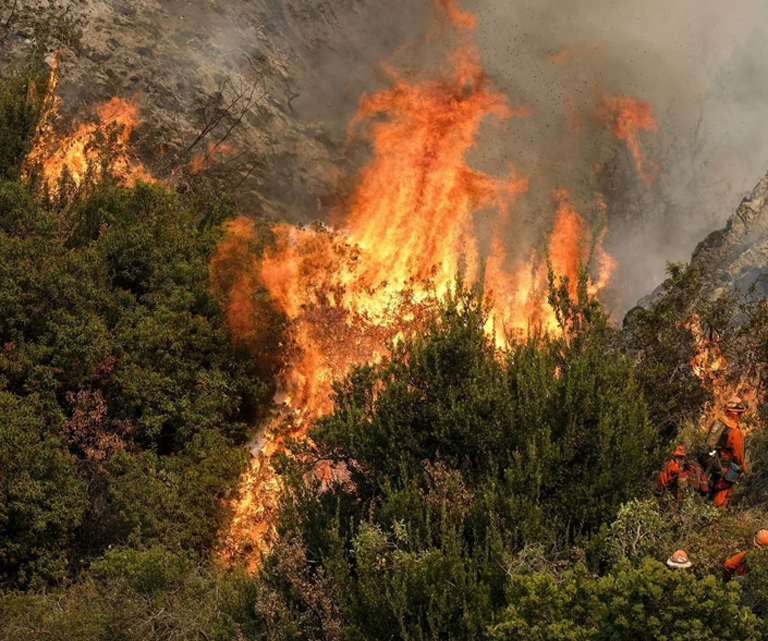
Erdészeti tűzvédelem

Mezőgazdasági tűzvédelem

Ipari tűzvédelem
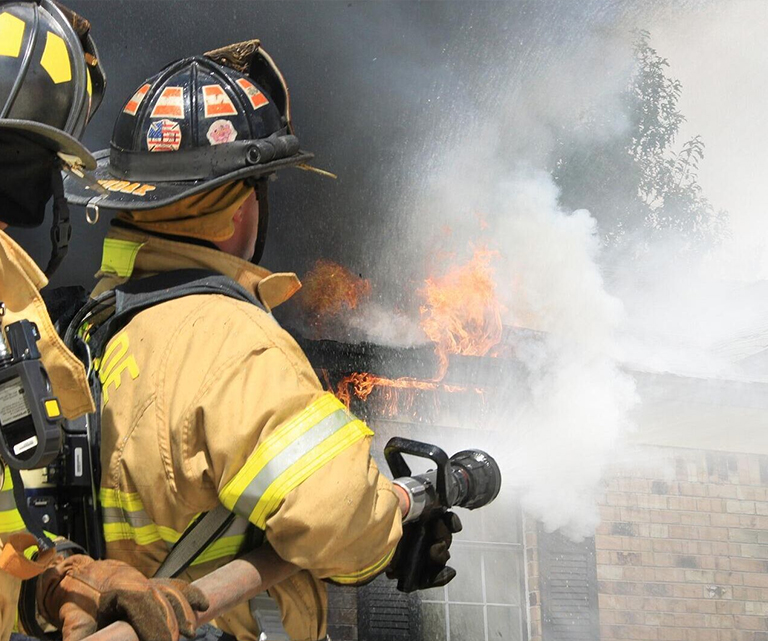
Városi Tűzvédelem
A Guilemin/DSP tengelykapcsolók leesésgátló technológiával rendelkeznek, hogy minimalizálják a véletlen kioldás kockázatát és növeljék az üzembiztonságot. Korrózióállóak, kiváló minőségű anyagokkal és védőbevonattal rendelkeznek. A Guilemin/DSP tengelykapcsolók alkalmasak nehézgépekhez, csővezetékekhez és precíziós berendezésekhez, és ellenállnak a kopásnak, a vibrációnak és a környezeti eróziónak.
Termékjellemzők:
Biztonságos csatlakozás, leesés, korrózió elleni védelem.
| Storz tengelykapcsolók | |
| Áru leírása | |
| Méret | 1-1/2", 2", 2-1/2", 4", 5" |
| Anyag | Alumínium vagy sárgaréz |
| Funkció | Könnyű és hordozható, simple Operation, Convenient |

A Storz kuplungok gyorscsatlakozós ipari tengelykapcsolók, amelyeket számos alkalmazásb...

Az American Couplings egy kiváló minőségű csőcsatlakozó, amelyet különféle mérnöki igén...

A BS tengelykapcsolók különféle ipari forgatókönyvekhez alkalmasak. A méretek 1-1/2", 2...

A Machino Couplings egy hatékony és megbízható csatlakozó, amelyet széles körben haszná...

Gost fittings are designed with multiple diameters to fit seamlessly into a variety of pip...
A Guilemin/DSP tengelykapcsolók leesésgátló technológiával rendelkeznek, hogy minimaliz...
Match the Test Sequence to the Duty Imagine that 100 meters of PVC flat hose just arrived from a new supplier. The coil looks neat, the outer surface is glossy, and the price is attractive. But is that hose able to hold its rated pressure ...
További információA PVC Lay Flat Discharge Hose spends its working life under internal pressure, repeated folding, and constant dragging across rough ground, so the quality built into the hose wall determines whether it survives one season or ten. For buyer...
További információOn a remote mining site, a 6-inch dewatering hose starts blistering between its liner and jacket within the first week of service. The pump pressure is inside its rating, the water is clean, and yet the hose is delaminating. The root caus...
További információ Guilemin/DSP csatlakozók az anyagválasztás során használjon "nagy szilárdságú ötvözött szubsztrát funkcionális bevonat" összetett rendszerét. Ez a stratégia hasonló a Jun'an Fire Technology szigorú logikájához a tűzoltótömlő anyagok kiválasztásában. A tömlő extrém körülmények között, például magas hőmérsékleten és magas nyomáson való stabilitásának biztosítása érdekében a Jun'an Fire Protection szigorúan átvizsgálja a nyersanyag-beszállítókat, és megköveteli tőlük, hogy tanúsító jelentéseket készítsenek. A Guilemin/DSP a következő anyagrendszereket részesíti előnyben a nehézgépek nagy terhelési követelményei és a precíziós berendezések toleranciaérzékenysége miatt:
Alapanyag kiválasztása: Nagy szilárdságú nikkel-króm-molibdén ötvözet (például 42CrMo) vagy titánötvözet (például TC4) használható. Az ilyen anyagok folyáshatára elérheti a 850 MPa-t is, és ellenáll a nehézgépek üzemeltetése során fellépő váltakozó terhelésnek. Ugyanakkor jó vágási teljesítménnyel rendelkezik, és precíziós megmunkálással elérheti az IT6-IT7 szintű pontosságot (0,01-0,02 mm-es tűréssávnak felel meg), hogy elkerülje a túlzott anyagkeménység miatti megmunkálási deformációt.
Bevonattechnika: A felületet korróziógátló védőbevonattal (pl. nano-kerámia bevonat vagy PVD bevonat) vonják be, és a bevonat vastagságát 5-10 μm-re szabályozzák, ami nemcsak a környezeti erózióval szembeni ellenálló képességet növeli (megfelel a nehézgépek kültéri műveleteinek követelményeinek), hanem elkerüli a beépítési pontosság befolyásolását (a felszerelés túlzottan vastag illeszkedési hibája miatt). ≤0,05 mm).
Kovácsolási folyamat optimalizálása
A nehézgépek által megkövetelt nagy szilárdság érdekében a Guilemin/DSP forró kovácsolási eljárást alkalmaz, amely 1000 ℃ feletti magas hőmérsékletű kovácsolással finomítja az ötvözött hordozó szemcséit, több mint 30%-kal javítja a szemcsehatár-kötőerőt, és kiküszöböli az öntési hibákat (például pórusokat és zsugorodást). Ugyanakkor a precíziós berendezések beépítési pontosságának figyelembe vétele érdekében a kovácsolás után izoterm izzító kezelés szükséges az anyag belső feszültségének 50 MPa alatti szabályozására, hogy elkerülhető legyen a későbbi feldolgozás során felszabaduló feszültség okozta deformáció. Például a tengelykapcsoló karima kovácsolt nyersdarabja 0,5-1 mm-es megmunkálási ráhagyást tart fenn, ami nemcsak a kovácsolás sűrűségét (≥7,8g/cm³) biztosítja, hanem a precíziós megmunkálás mércéje is.
Precíziós öntési technológia alkalmazása
Az összetett szerkezetű alkatrészek (például elasztomer csatlakozók) összekapcsolásához befektetési öntést (elveszett viasz módszer) alkalmaznak, és a forma pontossága elérheti a ±0,03 mm-t, a felületi érdesség pedig Ra≤1,6 μm. Az öntési folyamat során az öntési hőmérsékletet (például a titánötvözetet 1650-1700 ℃-ra szabályozzák) és a hűtési sebességet (10-15 ℃/s) szabályozzák, hogy az öntvény belső szerkezete egységes legyen, a szakítószilárdság eléri a 900 MPa-t, és a felületi érdesség problémáját általában elkerülik a hagyományos öntési felületi érdesség problémája. Ra≥12,5μm).
CNC megmunkálás és hibakompenzáció
Öttengelyes összeköttetésű CNC megmunkáló központ használatával a szerszámpálya optimalizálásával (például spirális interpolációval a lineáris vágás helyett) a tengelykapcsoló tengely furatának koaxialitása 0,01 mm-en belül szabályozható, és a reteszhorony szimmetriája ≤ 0,02 mm. A precíziós berendezések által megkívánt illeszkedő felületeknél (például karimás ütközőnél) a tükörcsiszolási eljárást alkalmazzák, a csiszolókorong lineáris sebessége eléri a 60 m/s-t, és a felületi érdesség Ra≤0,4μm, hogy biztosítsa a tömítést és a koaxiálisságot a telepítés során (a precíziós berendezéshez ≤0,03 mm-es szerelési távolság szükséges).
Speciális feldolgozási technológia
A nagy szilárdságú anyagok kis nyílásainak feldolgozásához (például ≤2 mm átmérőjű pozicionáló lyukak) elektroszikra-megmunkálást (EDM) használnak, és az elektródák veszteségi arányát 1% alatt tartják, és a nyílástűrés ±0,01 mm. Például a tengelykapcsoló leejtésgátló szerkezetében lévő reteszelő furatot HRC45-50 keménységű ötvözött hordozón kell megmunkálni. Az EDM elkerülheti a szerszámkopást és a lyukfalak sorjás problémáit a hagyományos fúrásnál, és biztosítja a hézagpontosságot (≤0,01 mm) a rögzítőcsap felszerelése után, ezáltal javítva a leesés elleni védelem megbízhatóságát.
Bevonatfelvitel technológia
A védőbevonat fizikai gőzleválasztást (PVD) vagy kémiai gőzleválasztást (CVD) alkalmaz, például a TiN bevonat leválasztási hőmérséklete ≤500 ℃, hogy elkerülje a magas hőmérséklet hatását az aljzat mechanikai tulajdonságaira (a 42CrMo ötvözet 500 ℃ feletti temperálása szilárdságcsökkenést okoz). A bevonat felhordása során magnetronos porlasztásos technológiát alkalmaznak a filmréteg egyenletességének szabályozására, ≤±0,5 μm vastagsági eltéréssel, biztosítva, hogy az illeszkedő felület (például a tengelykapcsoló belső furata) méretpontossága ne legyen hatással (a precíziós berendezés belső furattűrése általában H7,±0,0 mm).
Felületerősítő kezelés
A nehézgépekhez szükséges nagy kopásállóságú alkatrészeknél (például a fogaskerekes tengelykapcsoló fogaskerekeinél) lézeres felületi edzést alkalmaznak, 0,3-0,5 mm-es oltórétegmélységgel és HRC55-60-ra növelt keménységgel. Ugyanakkor a kioltás deformációját lézeres pásztázási út szabályozza ≤0,02 mm-re. A hagyományos karburáláshoz és oltáshoz képest ez a technológia csökkentheti a hőkezelési deformációt (a karburálás és a kioltás deformációja általában ≥0,05 mm), megfelel az alkatrészek deformációjára vonatkozó precíziós berendezések szigorú követelményeinek.
Topológiai optimalizációs tervezés
A tengelykapcsoló szerkezete topológiailag optimalizált végeselem-elemzés (FEA) révén, például 15°-os letörés hozzáadásával a karima átmeneti szegélyéhez, hogy a feszültségkoncentrációs tényezőt több mint 30%-kal csökkentsék (nehézgépek működése során az ütőterhelés alatti csúcsfeszültség 300 MPa-ról 210 MPa-ra csökkenthető); ugyanakkor a precíziós berendezés által megkívánt pozícionáló ütköző lépcsős szerkezetként van kialakítva, és az összeszerelés során a koaxialitás javul (≤0,015 mm) a több referenciafelület illesztése révén (simaság ≤0,01 mm).
Elasztomer integrációs technológia
A rezgésállóságot igénylő alkalmakkor (például nehézgépek motorjának csatlakoztatása) a tengelykapcsoló beépített csillapító elasztomerekkel rendelkezik, fröccsöntéses vulkanizálási eljárással. Az elasztomer és a fém hordozó közötti kötési szilárdság ≥ 15 MPa, amely képes elnyelni a vibrációt (amplitúdó csillapítási arány ≥ 80%), és az öntőforma precíziós szabályozása révén (formatűrés ±0,02 mm) az elasztomer méretállandósága garantált, hogy elkerülje az elasztomer deformációja okozta összeszerelési hibákat.
Mechanikai teljesítményellenőrzés
Szakítóvizsgálat: Az aljzat szakítószilárdságának ≥950 MPa-nak, a nyúlásnak pedig ≥12%-nak kell lennie annak biztosítására, hogy a nehézgépek ne törjenek el nagy terhelés alatt;
Fáradási teszt: 1000-szer/perc váltakozó terhelés mellett (terhelési tartomány 0-80% folyáshatár) 106 ciklus után nincs repedés, ami megfelel a nehézgépek hosszú távú működési követelményeinek.
Precíziós észlelés
Koordináta mérés (CMM): A kulcsméretek (mint például a tengelyfurat átmérője és a karima párhuzamossága) teljes méretű detektálása ±0,005 mm mérési pontossággal, amely megfelel a precíziós berendezések mikron szintű tűréskövetelményeinek;
Dinamikus kiegyensúlyozási teszt: Nagy sebességű forgó tengelykapcsolók dinamikus kiegyensúlyozási korrekciója, maradék kiegyensúlyozatlanság ≤1g・mm/kg, biztosítva, hogy a precíziós berendezés rezgési amplitúdója működés közben ≤0.01mm legyen (a precíziós berendezéseknél megengedett maximális amplitúdó 0.05mm).
Környezeti alkalmazkodóképesség teszt
A nehézgépek kültéri munkakörülményeit szimulálva sópermet tesztet (5%-os NaCl oldat, 96 óra) és magas hőmérsékletű öregítést (120℃, 500 óra) végeztünk, a bevonat nem hullott le és az aljzat nem korrodált; ugyanakkor a precíziós újramérést a precíziós berendezés által megkívánt állandó hőmérsékletű környezetben (20±2℃) végeztük, és a méretváltozás ≤0,003 mm volt, hogy a környezeti ingadozások ne befolyásolják a használat pontosságát.
 Telefon: +86-13775666113
 email: [email protected]
 cím: 18 Innovation Avenue, Gaogang District, Taizhou City, Jiangsu tartomány, Kína.

